Artykuł sponsorowany
Co w BSH odpowiada za pracę przy dużych rozpiętościach i zachowanie w ogniu
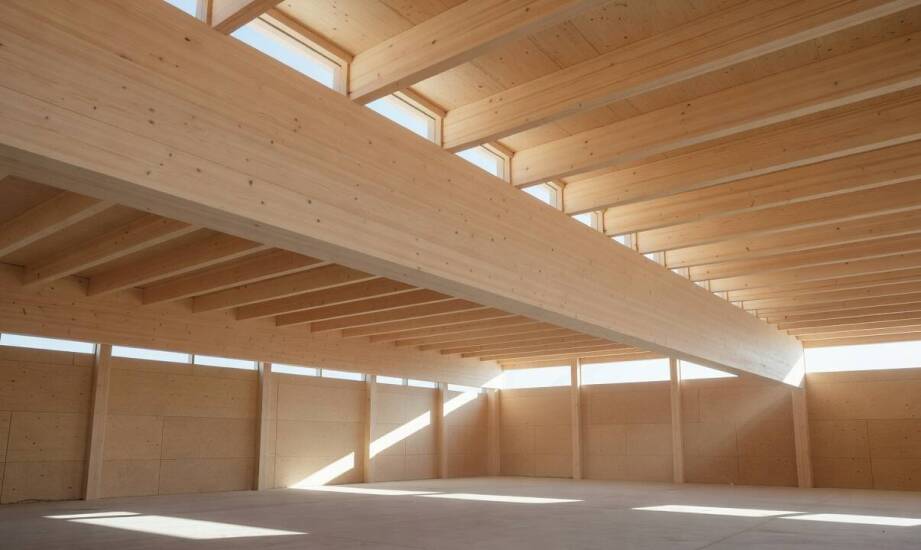
Konstruowanie rozbudowanych zadaszeń oraz stropów wymaga przeniesienia znacznych obciążeń przy zachowaniu optymalnej i ograniczonej wysokości przekroju użytych elementów. Ugięcie, stabilność wymiarowa i przewidywalność zachowania materiału pod wpływem sił fizycznych bezpośrednio decydują o możliwości rezygnacji z licznych podpór pośrednich. Tradycyjna tarcica nie zawsze sprosta tak rygorystycznym wyzwaniom projektowym. Drewno klejone warstwowo BSH odpowiednio wpisuje się w trudne wymagania techniczne. Właściwości tego materiału inżynieryjnego wynikają z kontrolowanego procesu produkcji i jednorodnej struktury, pozbawionej większości naturalnych wad surowca. Właściwe rozpoznanie mechanizmów działania obciążeń na takie belki pozwala tworzyć bezpieczne i trwałe układy budowlane.
Wpływ procesu produkcji na właściwości belek BSH
Produkcja elementów z drewna klejonego rozpoczyna się od precyzyjnego przygotowania tarcicy świerkowej, która trafia do specjalistycznych komór suszarniczych. Materiał osiąga tam wilgotność na poziomie około 12% z rygorystyczną tolerancją do ±2%. Niska i wyrównana wilgotność skutecznie powstrzymuje późniejsze paczenie oraz skręcanie gotowych elementów po wbudowaniu w bryłę budynku. Etap klasyfikacji weryfikuje jakość surowca. Lamele sortuje się maszynowo i wizualnie zgodnie z wytycznymi normy EN 14081-3, odrzucając fragmenty zawierające rozległe sęki, kieszenie żywiczne czy pęknięcia. Samo gotowe drewno klejone oraz jego właściwości fizyczne podlegają z kolei odrębnym wymaganiom określonym przez normę EN 14080.
Oczyszczone odcinki łączy się ze sobą za pomocą mikrowczepów, formując w ten sposób długie pasma o ujednoliconej strukturze. Klejenie warstwowe przy użyciu żywic melaminowych pod ciśnieniem tworzy masywny przekrój pozbawiony osłabień. Belka BSH wykazuje znacznie mniejszą skłonność do deformacji i zarysowań niż wariant lity o identycznych gabarytach. Norma EN 14080 narzuca ścisłe obostrzenia wymiarowe dla finalnego produktu. W przypadku elementów, których wysokość nie przekracza 400 milimetrów, tolerancja na tym wymiarze wynosi od -2 do +4 mm. Dla szerokości zachowany jest rygor ±2 mm, natomiast dla całkowitej długości belki obowiązują odrębne przedziały, zapewniające dokładną powtarzalność dostaw na plac budowy.
Układ poszczególnych warstw surowca wyraźnie potęguje ostateczną nośność materiału. Zewnętrzne lamele przejmują największe naprężenia rozciągające i ściskające podczas zginania, dlatego zawsze pochodzą z najwyższej klasy sortowniczej. Pasma wewnętrzne pełnią funkcję rdzenia i mogą charakteryzować się nieco niższymi wskaźnikami wytrzymałości. Przemyślany rozkład naprężeń umożliwia uzyskanie certyfikowanych klas wytrzymałościowych GL24 czy GL28, w których charakterystyczna wytrzymałość na zginanie osiąga odpowiednio 24 MPa oraz 28 MPa. Taka spójność wewnętrzna ułatwia inżynierom dokładne wyliczenie ugięć oraz analizę stateczności poszczególnych dźwigarów.
Odporność ogniowa i zastosowanie drewna BSH w praktyce
Wysoka temperatura i ogień to czynniki, w obliczu których inżynieryjne materiały drewniane wykazują dużą stabilność. Drewno BSH zachowuje się podczas pożaru przewidywalnie, co daje cenny czas na ewakuację. Zewnętrzna warstwa elementu ulega zwęgleniu z ustaloną prędkością około 0,7 milimetra na minutę dla gęstości powyżej 290 kg/m³. Tworząca się zgorzelina węglowa działa jak warstwa izolacyjna dla głębiej położonego rdzenia, blokując dopływ tlenu i wydatnie hamując dalsze spalanie. Obliczanie efektywnej głębokości uszkodzeń obejmuje założenie siedmiomilimetrowej strefy pozbawionej wytrzymałości mechanicznej. Uzyskanie pożądanej klasy R30 lub R60 bez chemicznej impregnacji ogniochronnej wymaga precyzyjnego doboru wymiarów przekroju. Konstruktor realizuje takie założenia poprzez wykonanie dokładnych obliczeń opartych na warstwie zwęglania oraz warstwie zerowej wytrzymałości, dobierając odpowiedni naddatek materiału. Mechanizm ten mocno wyróżnia drewno na tle stali, która traci swoją sztywność i ulega uplastycznieniu w sposób gwałtowny.
Konstrukcje obiektów wielkopowierzchniowych opierają się na współpracy zróżnicowanych komponentów. Główne dźwigary oraz podciągi przenoszą siły na potężnych rozpiętościach i powstają właśnie z klejonych warstwowo modułów. Drugorzędny szkielet, w skład którego wchodzą krokwie i legary, opiera się najczęściej na litym drewnie konstrukcyjnym C24. Całość uzupełnia się płytami OSB pełniącymi rolę mocnego poszycia, które ostatecznie gwarantuje sztywność diafragmową. Certyfikowane drewno BSH oferowane przez skład budowlany WOODRES tworzy bezpieczny i wysoce przewidywalny układ nośny, płynnie współpracując z mniejszymi elementami litego szkieletu. Właściwe zgranie tych materiałów ogranicza ciężar własny obiektu, usprawnia montaż i optymalizuje wydatki inwestora przy jednoczesnym utrzymaniu pożądanej nośności przęseł.
Przewaga drewna klejonego BSH w nowoczesnym wykonawstwie opiera się na powiązaniu rygorystycznego procesu technologicznego, stabilności wymiarowej i pełnej przewidywalności projektowej. Usunięcie naturalnych wad surowca przed nałożeniem spoiwa i mocne sprasowanie gotowych lameli pozwala bezpiecznie wznosić obiekty o wyśrubowanych parametrach technicznych. Inżynierowie zyskują pewność co do zachowania poszczególnych belek podczas codziennego przenoszenia obciążeń, jak również w skrajnych warunkach pożarowych. Taka specyfika czyni opisywany materiał fundamentem odpowiedzialnych inwestycji strukturalnych.
Kategorie artykułów
Polecane artykuły
Jakie kolory i wzory mogą uatrakcyjnić wnętrze ślubnego namiotu?
Gdy wykop z zewnątrz jest niemożliwy: uszczelnianie zawilgoconych fundamentów i cienka izolacja posadzki

Jak znaleźć idealne mieszkanie do wynajęcia w stolicy?